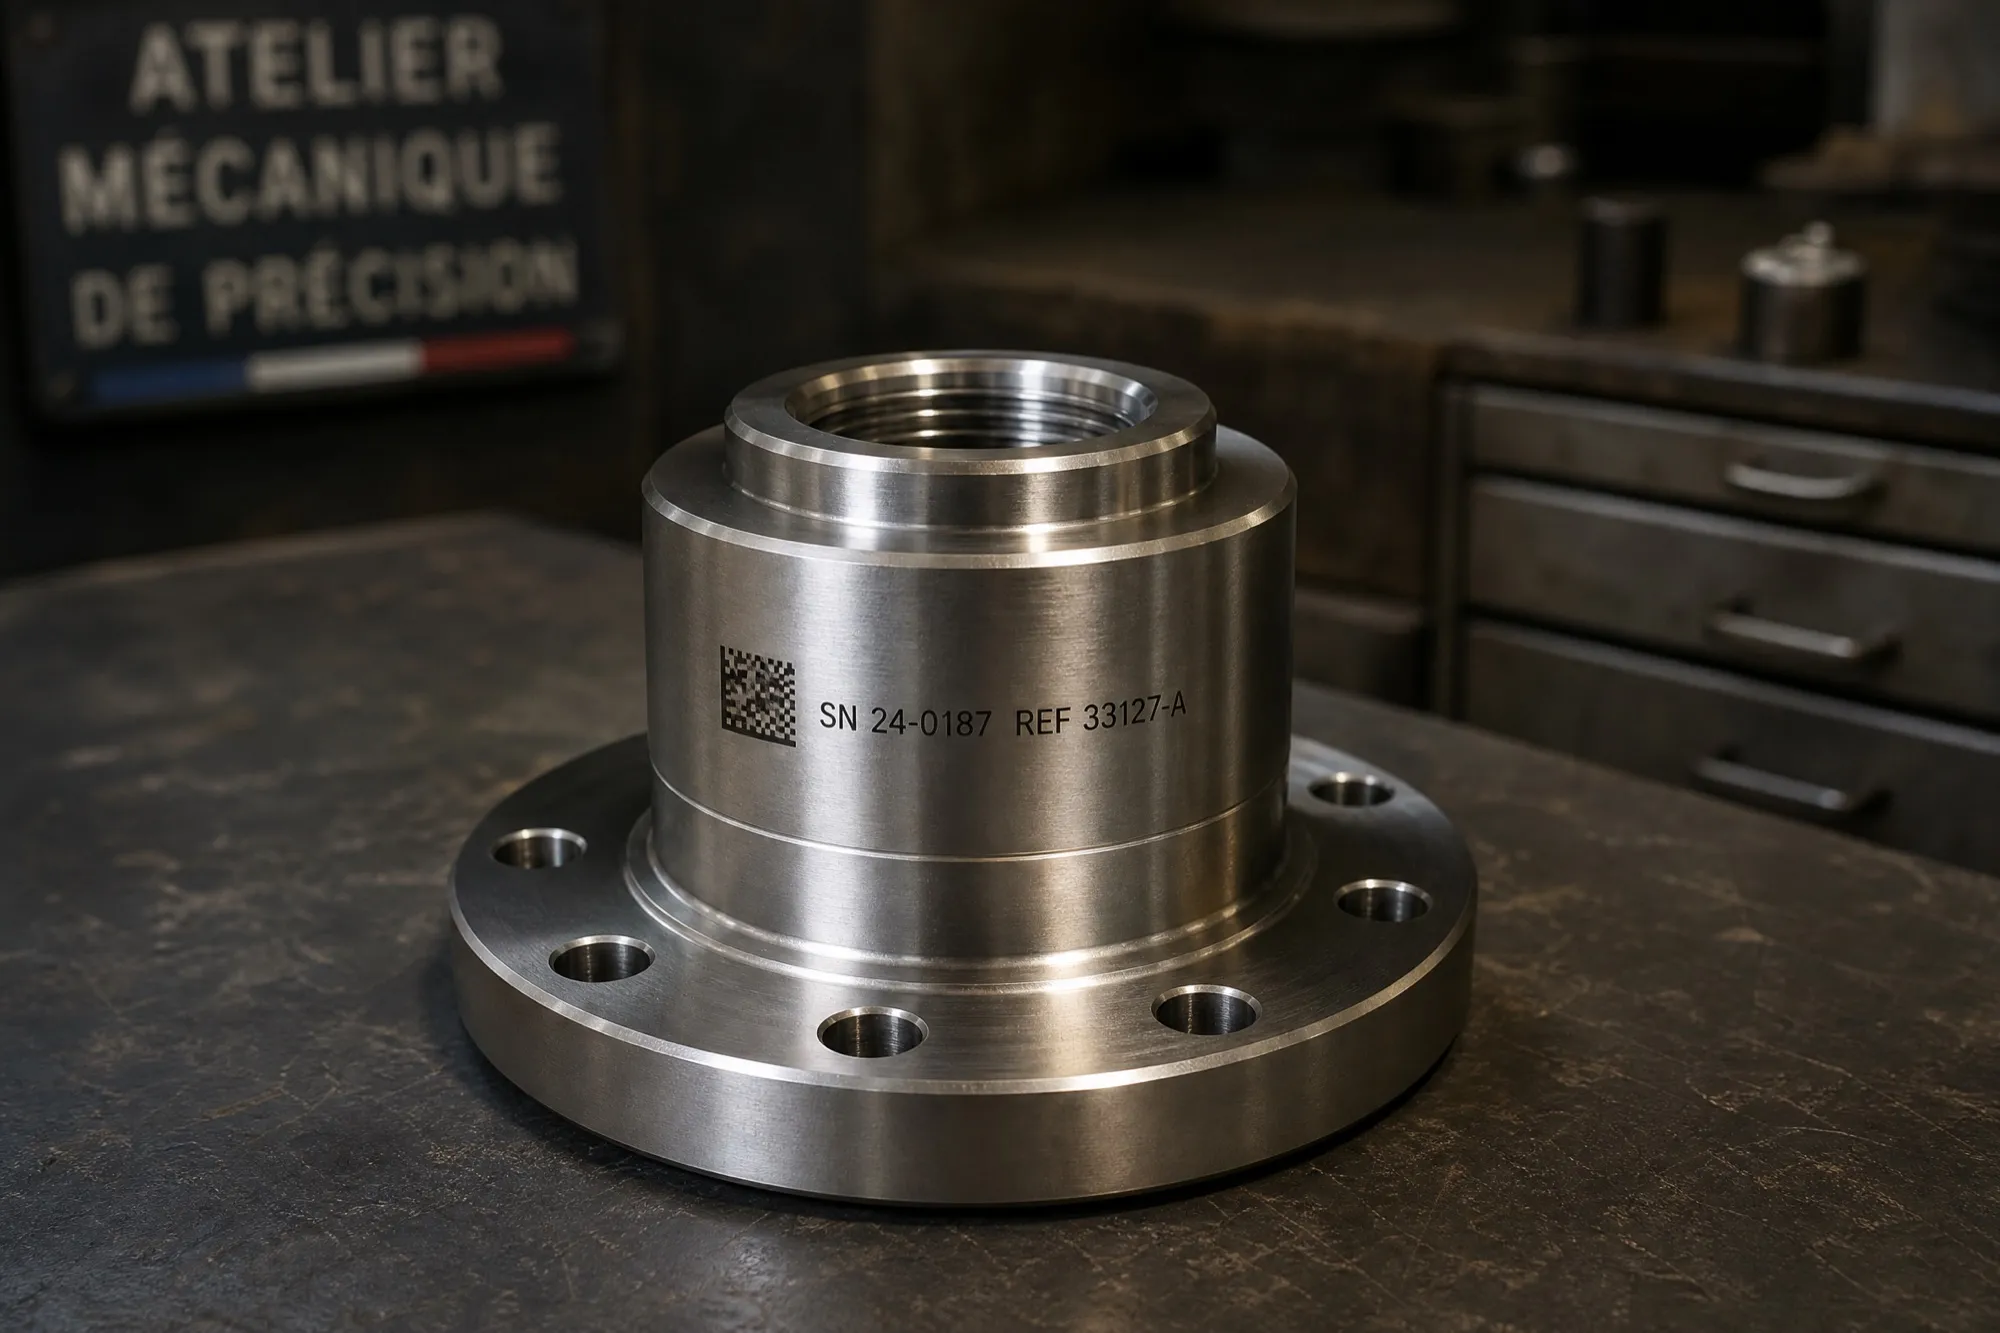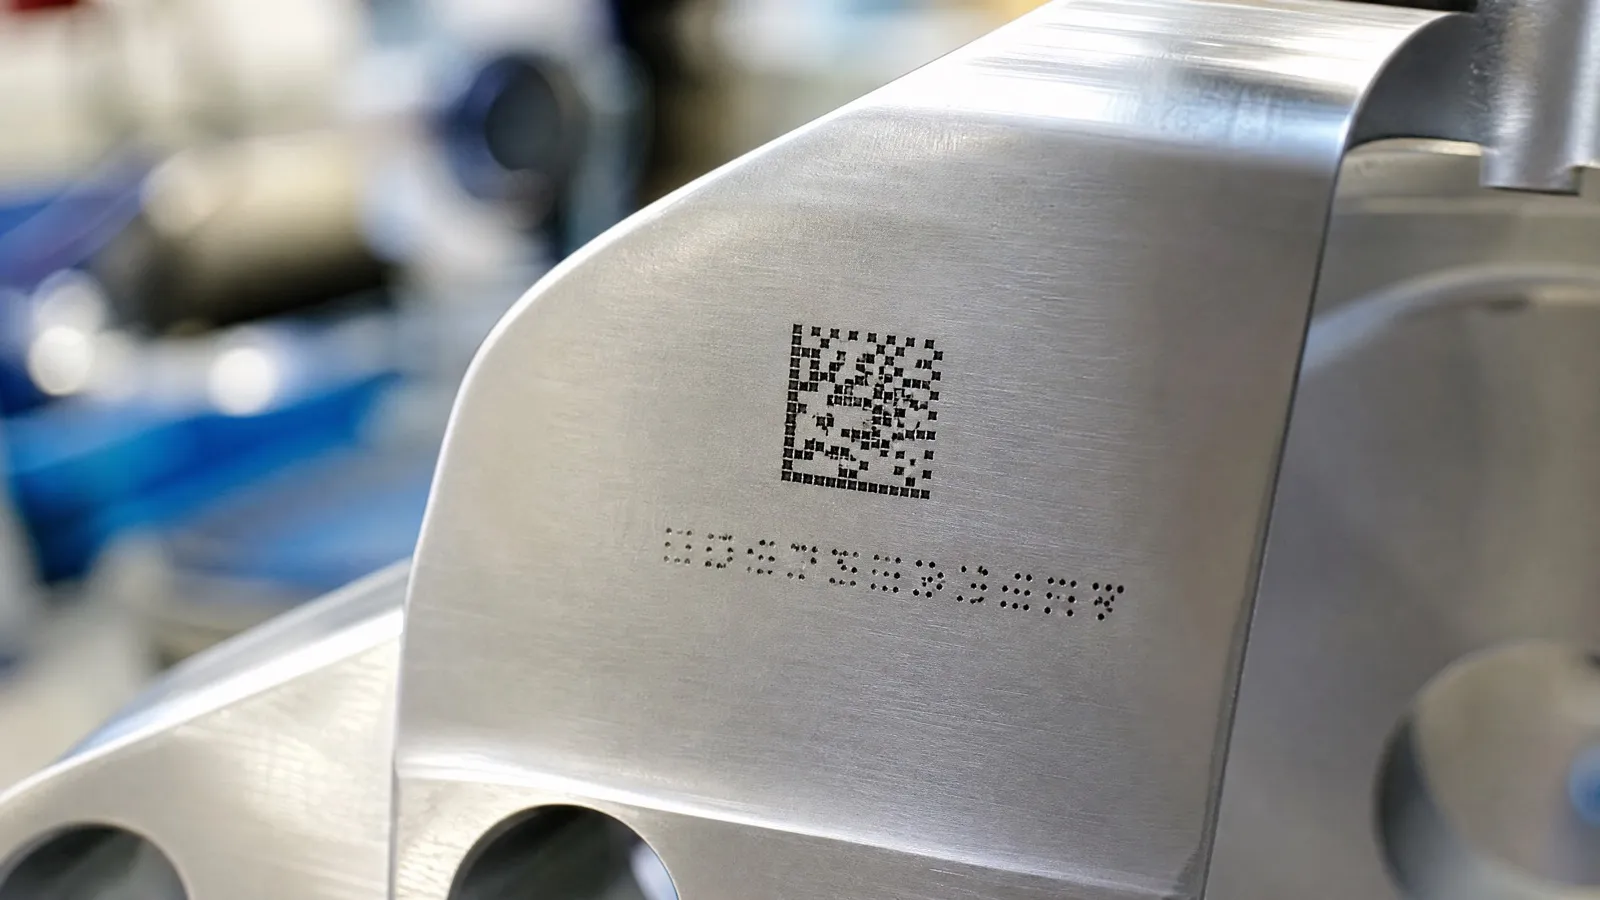
La taille minimum d’un DataMatrix n’est pas une valeur fixe : elle se calcule en multipliant le nombre de modules par côté (de 10 à 144 pour un code carré) par la taille d’un module, puis en ajoutant une marge claire d’un module tout autour. Pour le marquage direct sur pièce, les spécifications GS1 publient des tailles de module de référence, qui descendent à 0,100 mm pour les petits instruments médicaux gravés au laser. Ce guide explique d’où viennent ces chiffres, comment dimensionner votre code et quoi préparer avant de demander un marquage laser DataMatrix.
Qu’est-ce qu’un code DataMatrix, exactement ?
Un DataMatrix est un code-barres à deux dimensions. Au lieu de barres, il aligne une grille de petits carrés clairs et sombres, appelés modules. Chaque module représente un bit d’information. La taille d’un module s’appelle la dimension X : c’est la donnée clé de tout le dimensionnement.
Le code se reconnaît à trois éléments décrits dans le guide GS1 DataMatrix (section 1.1) :
- le motif en L : deux côtés pleins, d’un module d’épaisseur, qui permettent au lecteur de trouver le code, d’en mesurer la taille et de corriger sa déformation ;
- la piste d’horloge : les deux autres côtés, faits de modules alternés clair, sombre, qui donnent la structure de la grille ;
- la zone de silence : une marge claire, sans aucun graphisme, d’une largeur d’un module sur les quatre côtés. Elle est obligatoire.
La version utilisée en industrie est le Data Matrix ECC 200, défini par la norme ISO/IEC 16022. Elle intègre une correction d’erreurs Reed-Solomon : le lecteur peut reconstituer les données même si une partie du code est rayée, salie ou mal marquée. Le GS1 DataMatrix est un ECC 200 qui commence par un caractère spécial (FNC1) et range les données selon les identifiants d’application GS1, par exemple (01) pour le code article GTIN ou (21) pour le numéro de série (GS1 General Specifications, section 5.6).
De quoi dépend la taille d’un DataMatrix ?
Trois facteurs fixent la taille finale, selon le guide GS1 (section 1.2.2.2) :
- La quantité et le type de données. Plus il y a de caractères, plus il faut de modules. Les chiffres se codent de façon plus compacte que les lettres.
- La dimension X, c’est-à-dire la taille d’un module.
- La forme : carrée (24 tailles, de 10 × 10 à 144 × 144 modules) ou rectangulaire (6 tailles, de 8 × 18 à 16 × 48 modules). Le format rectangulaire sert sur les zones étroites, mais sa capacité est limitée.
Le calcul est simple : côté du code = nombre de modules × dimension X, auquel on ajoute la zone de silence (un module de chaque côté).
Combien de données dans chaque taille ?
Voici un extrait de la table des formats carrés publiée dans le guide GS1 DataMatrix (table 1-1). Les capacités sont les maxima théoriques ; un GS1 DataMatrix en consomme un peu pour son caractère de tête et ses séparateurs.
| Format (modules) | Chiffres seuls (maxi) | Caractères alphanumériques (maxi) | Côté avec module de 0,200 mm | Côté avec module de 0,300 mm |
|---|---|---|---|---|
| 10 × 10 | 6 | 3 | 2,0 mm | 3,0 mm |
| 12 × 12 | 10 | 6 | 2,4 mm | 3,6 mm |
| 14 × 14 | 16 | 10 | 2,8 mm | 4,2 mm |
| 16 × 16 | 24 | 16 | 3,2 mm | 4,8 mm |
| 18 × 18 | 36 | 25 | 3,6 mm | 5,4 mm |
| 20 × 20 | 44 | 31 | 4,0 mm | 6,0 mm |
| 22 × 22 | 60 | 43 | 4,4 mm | 6,6 mm |
| 24 × 24 | 72 | 52 | 4,8 mm | 7,2 mm |
| 26 × 26 | 88 | 64 | 5,2 mm | 7,8 mm |
Les deux dernières colonnes sont un simple calcul (modules × dimension X), hors zone de silence. Ajoutez deux modules au total pour la marge claire : un code de 16 × 16 modules à 0,300 mm occupe ainsi 5,4 mm de côté avec sa zone de silence.
Le guide GS1 donne un repère pratique (section 1.3) : si le besoin est de coder entre 20 et 40 chiffres, un symbole de 20 × 20 modules convient.
Que dit la norme GS1 sur le marquage direct ?
Pour un code gravé directement sur la pièce, la référence est la table de spécification 7, « Direct part marking », des GS1 General Specifications (Release 26.0, section 5.12.3.7). Elle distingue plusieurs cas.
| Type de marquage (GS1) | Module minimum | Module cible | Module maximum | Usage visé par GS1 |
|---|---|---|---|---|
| GS1 DataMatrix, marquage direct général | 0,254 mm | 0,300 mm | 0,615 mm | Pièces autres que dispositifs médicaux |
| GS1 DataMatrix marquage direct type A (modules jointifs : laser, gravure chimique) | 0,100 mm | 0,200 mm | 0,300 mm | Petits instruments médicaux et chirurgicaux |
| GS1 DataMatrix marquage direct type B (modules non jointifs : micro-percussion) | 0,200 mm | 0,300 mm | 0,495 mm | Petits instruments médicaux et chirurgicaux |
Dans tous les cas, la zone de silence est d’un module sur les quatre côtés, et la hauteur du code découle de la dimension X et des données codées.
Trois notes de cette table méritent d’être connues :
- Plus gros quand c’est possible. GS1 recommande d’utiliser la plus grande dimension X de la plage qui permet au code de tenir dans la zone disponible, pour gagner en profondeur de champ et en tolérance à la courbure.
- Le 0,100 mm a une raison précise. Ce minimum répond au besoin de marquer de petits instruments médicaux, avec une zone utile cible de 2,5 mm × 2,5 mm pour un code article GTIN, identifiant (01), suivi d’un numéro de série, identifiant (21).
- Descendre plus bas reste possible, avec des contreparties : moins bonne lecture, lecteurs spéciaux, procédés de marquage particuliers. GS1 réserve ces tailles réduites à un usage interne ou à un accord entre partenaires.
La même table recommande la gravure laser pour le marquage des petits instruments, et conseille de ne pas mélanger plusieurs technologies de marquage dans un même environnement de lecture.
Pourquoi la matière change tout
Sur une étiquette imprimée, le contraste est garanti par l’encre noire sur fond blanc. Sur une pièce gravée, c’est la matière qui fait le contraste, et chacune réagit à sa façon.
- Inox et aciers : le laser fibre produit un marquage sombre sur fond métallique. Le fond brillant est le point délicat : le guide GS1 (section 4.5) signale que les métaux très réfléchissants peuvent « éblouir » le lecteur. Un état de surface satiné ou micro-billé se lit en général mieux qu’un poli miroir.
- Aluminium anodisé : le laser retire la couche colorée et fait apparaître un module clair sur fond sombre. Le DataMatrix accepte cette inversion des couleurs (GS1 General Specifications, section 5.6.2), à condition que le lecteur soit réglé pour la lire.
- Plastiques techniques : selon leur formulation, ils noircissent, blanchissent ou moussent sous le faisceau. Le contraste varie d’une référence à l’autre, d’où l’intérêt d’un essai.
- Surfaces courbes : un code posé sur un cylindre se déforme à la lecture. Plus le diamètre est petit, plus le code doit rester petit par rapport à la courbure, ce qui pousse à réduire les données plutôt qu’à agrandir le code.
Pour aller plus loin sur le choix de la source laser selon la matière, consultez notre guide laser fibre ou laser CO2.
Comment vérifier qu’un DataMatrix gravé est lisible ?
Il y a deux niveaux de contrôle, à ne pas confondre.
La lecture : le code est-il décodé par le lecteur du poste de travail ? C’est le test minimal. Un DataMatrix se lit avec un lecteur à imagerie 2D ; la plupart des autres lecteurs ne savent pas le lire (GS1 General Specifications, section 5.6.1).
La vérification de qualité : un vérificateur mesure le code selon une méthode normalisée et lui attribue une note. GS1 s’appuie sur la norme ISO/IEC 15415 pour la qualité d’impression des codes 2D et sur le rapport technique ISO/IEC TR 29158 pour les marquages directs. La note s’écrit sous la forme note/ouverture/lumière/angle ; un préfixe « DPM » indique une mesure selon ISO/IEC TR 29158. La table 7 fixe par exemple une qualité minimale de 1.5/06/660 pour le marquage direct général.
Si votre donneur d’ordre impose une note minimale mesurée, indiquez-le dès la demande : cela conditionne la taille de module, le réglage du laser et la façon de valider la série.
Où placer le code sur la pièce ?
Le bon emplacement compte autant que la bonne taille. Quelques règles de bon sens, cohérentes avec les recommandations GS1 :
- Une zone plane et homogène, sans perçage, filetage, arête ni changement d’état de surface dans l’emprise du code et de sa zone de silence.
- Une zone accessible au lecteur pendant l’usage normal et le stockage, sans démontage.
- Une zone protégée des frottements, des chocs et des projections si la pièce travaille.
- À distance des autres marquages : texte, logo ou deuxième code ne doivent pas mordre sur la zone de silence.
- Le texte en clair à côté : la référence ou le numéro de série gravés en caractères lisibles permettent une saisie manuelle si la lecture échoue.
Pour les numéros qui changent à chaque pièce, voyez aussi notre page sur le marquage de numéros de série et de codes.
Quoi fournir pour un marquage laser DataMatrix ?
Préparez ces éléments avant de demander un devis ; ils évitent les allers-retours et les mauvaises surprises en production.
- Le contenu exact à coder, caractère par caractère, avec un exemple réel (ou la règle d’incrémentation pour une série).
- La norme ou la spécification à respecter : GS1 (avec les identifiants d’application), spécification interne ou exigence du donneur d’ordre.
- La matière et l’état de surface de la pièce (inox brossé, alu anodisé, plastique, traitement éventuel).
- La zone disponible, cotée sur un plan ou une photo, et l’emplacement souhaité.
- La taille de module ou de code imposée, s’il y en a une.
- Le lecteur utilisé en production ou chez votre client, et la note de qualité exigée le cas échéant.
- Le texte en clair à graver à côté du code.
- La quantité et le rythme des séries.
Pour transmettre un fichier propre, notre guide préparer un fichier pour la gravure détaille les formats acceptés.
Ce que Laserdéco fait pour vos codes DataMatrix
L’atelier de Saint-Jean-d’Illac, près de Mérignac, grave au laser fibre les métaux et les plastiques techniques : logos, textes, numéros de série, références et codes-barres, de la pièce unique à la grande série. Il travaille pour des secteurs exigeants comme l’aviation, l’automobile ou le médical ; un client a d’ailleurs souligné dans son avis Google les gravures de code réalisées sur des prothèses (voir notre page marquage laser pour le médical).
La méthode est toujours la même : un essai sur votre pièce avant la série, à lire avec votre propre lecteur. Les réglages validés sont conservés, ce qui facilite les réassorts. Vous déposez et récupérez vos pièces à l’atelier, ou vous les envoyez depuis toute la France. Décrivez votre besoin sur la page marquage laser industriel ou via la demande de devis.
Les valeurs citées ici viennent des documents GS1 indiqués en source. Elles évoluent avec les versions des spécifications : pour un projet soumis à une exigence GS1, vérifiez la version en vigueur auprès de GS1 France ou de votre donneur d’ordre, qui reste l’autorité sur la spécification applicable.