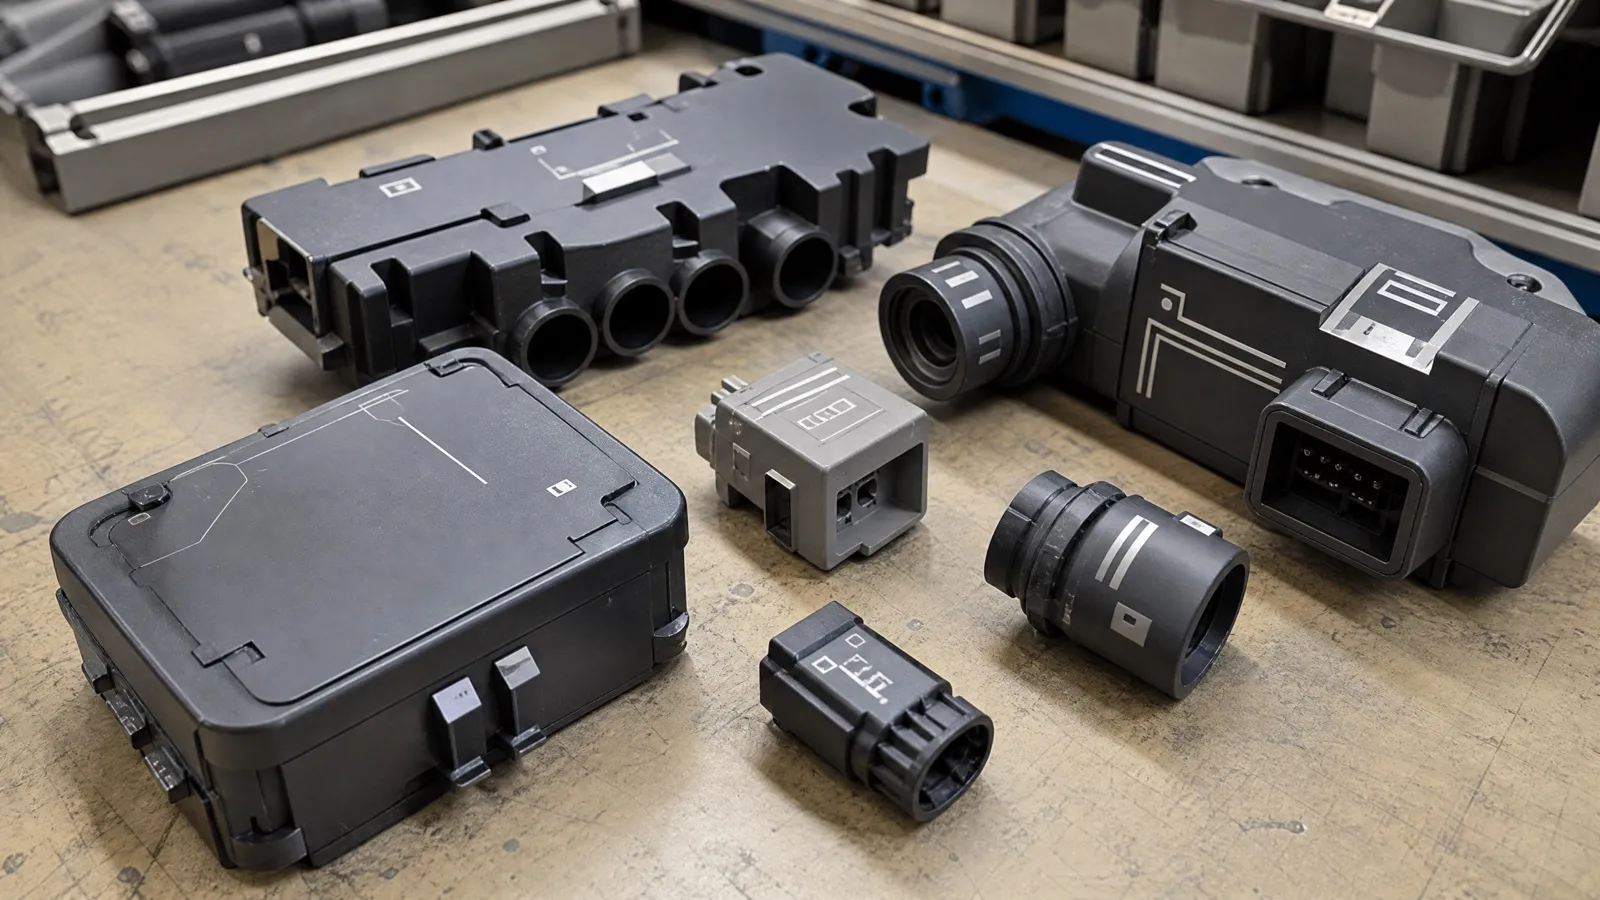
Tampographie ou gravure laser : pour marquer une pièce en plastique, la tampographie dépose une encre, dans la couleur de votre choix, avec un tampon souple qui épouse les formes ; le laser, lui, n’ajoute rien et transforme le plastique en surface, sans encre ni outillage. Si vous avez besoin d’un logo en couleur sur une pièce courbe, la tampographie est souvent la réponse. Si vous cherchez un marquage indélébile, des données qui changent à chaque pièce ou une tenue aux solvants, le laser prend l’avantage, à condition que votre plastique réagisse bien. Voici comment comparer les trois procédés courants, sérigraphie comprise.
Comment fonctionne la tampographie ?
La tampographie est une impression indirecte. Le motif est gravé en creux sur une plaque, le cliché. L’encre remplit ce creux, une racle retire le surplus, puis un tampon en silicone vient prendre l’encre et la redéposer sur la pièce.
Sa force tient au tampon : souple, il se déforme pour épouser une surface bombée, creuse ou irrégulière. C’est pour cela qu’on la retrouve sur les stylos, les boutons, les capots, les jouets ou les dispositifs à surface arrondie.
Ses contraintes sont liées à l’encre et à l’outillage :
- une couleur par passage : un logo en trois couleurs demande trois clichés et trois passages calés entre eux ;
- un cliché par motif : changer le texte suppose de refaire un cliché, ce qui rend les données variables peu pratiques ;
- une encre adaptée au plastique : certains plastiques, comme les polyoléfines (polypropylène, polyéthylène), accrochent mal l’encre et demandent un traitement de surface préalable ;
- un temps de séchage ou de durcissement avant manipulation.
Et la sérigraphie ?
La sérigraphie est l’autre grand procédé d’impression sur pièce. L’encre passe à travers un écran à mailles fines dont certaines zones sont bouchées ; une racle la pousse sur la pièce.
Elle dépose une couche d’encre plus épaisse que la tampographie, ce qui donne des aplats couvrants et des couleurs vives, y compris des blancs opaques sur fond foncé. En revanche, l’écran doit rester en contact régulier avec la surface : la sérigraphie convient aux pièces planes ou cylindriques (flacons, gobelets, panneaux), beaucoup moins aux formes complexes.
Tampographie ou sérigraphie ? La forme de la pièce tranche le plus souvent : surface plane ou cylindrique et grandes zones d’aplat, sérigraphie ; petite zone sur une forme courbe ou creuse, tampographie.
Comment fonctionne le marquage laser sur plastique ?
Le laser concentre un faisceau sur la surface. Selon la composition du plastique, l’énergie absorbée provoque :
- une carbonisation de surface, qui donne un marquage foncé sur plastique clair ;
- un moussage, de minuscules bulles qui renvoient la lumière et donnent un marquage clair sur plastique foncé ;
- un changement de couleur des pigments ;
- une gravure, quand la matière est retirée pour former un creux.
Il n’y a ni encre, ni cliché, ni écran. Le motif part directement du fichier numérique : un texte, un logo, un numéro de série ou un code DataMatrix peuvent changer d’une pièce à l’autre sans surcoût d’outillage. Le marquage fait partie de la matière : il ne s’écaille pas et ne se dissout pas comme une encre.
La limite est symétrique : la couleur n’est pas choisie, elle dépend de la réaction du plastique. Pour les plastiques techniques, on utilise un laser fibre ; pour le plexiglas, qui se grave avec un aspect givré, un laser CO2. Notre guide laser fibre ou laser CO2 détaille cette répartition.
Le comparatif des trois procédés
| Critère | Tampographie | Sérigraphie | Marquage laser |
|---|---|---|---|
| Principe | Encre transférée par un tampon silicone | Encre poussée à travers un écran | Transformation de la matière, sans encre |
| Couleurs | Au choix, une par passage | Au choix, une par écran, aplats couvrants | Celles que donne le plastique (foncé ou clair) |
| Formes de pièce | Courbes, creuses, irrégulières | Planes ou cylindriques | Planes ou légèrement galbées, selon la profondeur de champ |
| Outillage | Cliché et support de pièce | Écran et support de pièce | Aucun, hors éventuel gabarit de positionnement |
| Données variables (numéros, codes) | Peu pratique | Peu pratique | Très adapté |
| Tenue au frottement | Selon l’encre et l’accroche | Selon l’encre, couche épaisse | Bonne, tant que la surface n’est pas abrasée |
| Tenue aux solvants | Selon l’encre | Selon l’encre | Bonne, pas d’encre à dissoudre |
| Consommables | Encres, solvants, tampons | Encres, écrans | Aucun consommable d’encre |
| Point de vigilance | Accroche sur polyoléfines | Forme de la pièce | Réaction du plastique : essai indispensable |
Quels plastiques réagissent bien au laser ?
C’est la question décisive, et la réponse honnête est : ça dépend de la référence exacte, pas seulement de la famille. Deux pièces en ABS de couleurs différentes peuvent donner deux résultats opposés, car les pigments, les charges et les additifs modifient l’absorption du faisceau.
Quelques tendances générales, à confirmer par un essai :
- ABS, polycarbonate, polyamides : réagissent souvent bien au laser fibre, avec un marquage foncé ou clair selon la teinte.
- Polypropylène et polyéthylène : donnent souvent un contraste faible, sauf s’ils contiennent un additif prévu pour le marquage laser.
- Plastiques transparents ou très clairs : le faisceau d’un laser fibre peut les traverser sans les marquer ; le plexiglas se grave en revanche au laser CO2.
- Plastique bicouche : conçu pour la gravure, il révèle la couleur de la couche inférieure, ce qui permet un rendu en deux couleurs maîtrisé.
- PVC : à écarter, car sa décomposition sous le faisceau dégage des fumées chlorées corrosives et nocives.
Si vous concevez une pièce neuve, la piste la plus efficace consiste à demander à votre fournisseur de matière une version additivée pour le marquage laser. Le contraste devient alors régulier d’un lot à l’autre.
Quel procédé pour quel besoin ?
Logo publicitaire en couleur sur un objet arrondi
La tampographie est souvent la plus adaptée : couleurs de la charte, forme courbe, grande quantité identique. Le laser reste intéressant si un marquage ton sur ton, plus discret et plus durable, vous convient. Pour les objets promotionnels, notre page objets publicitaires gravés présente ce que le laser permet.
Marquage indélébile d’une pièce technique
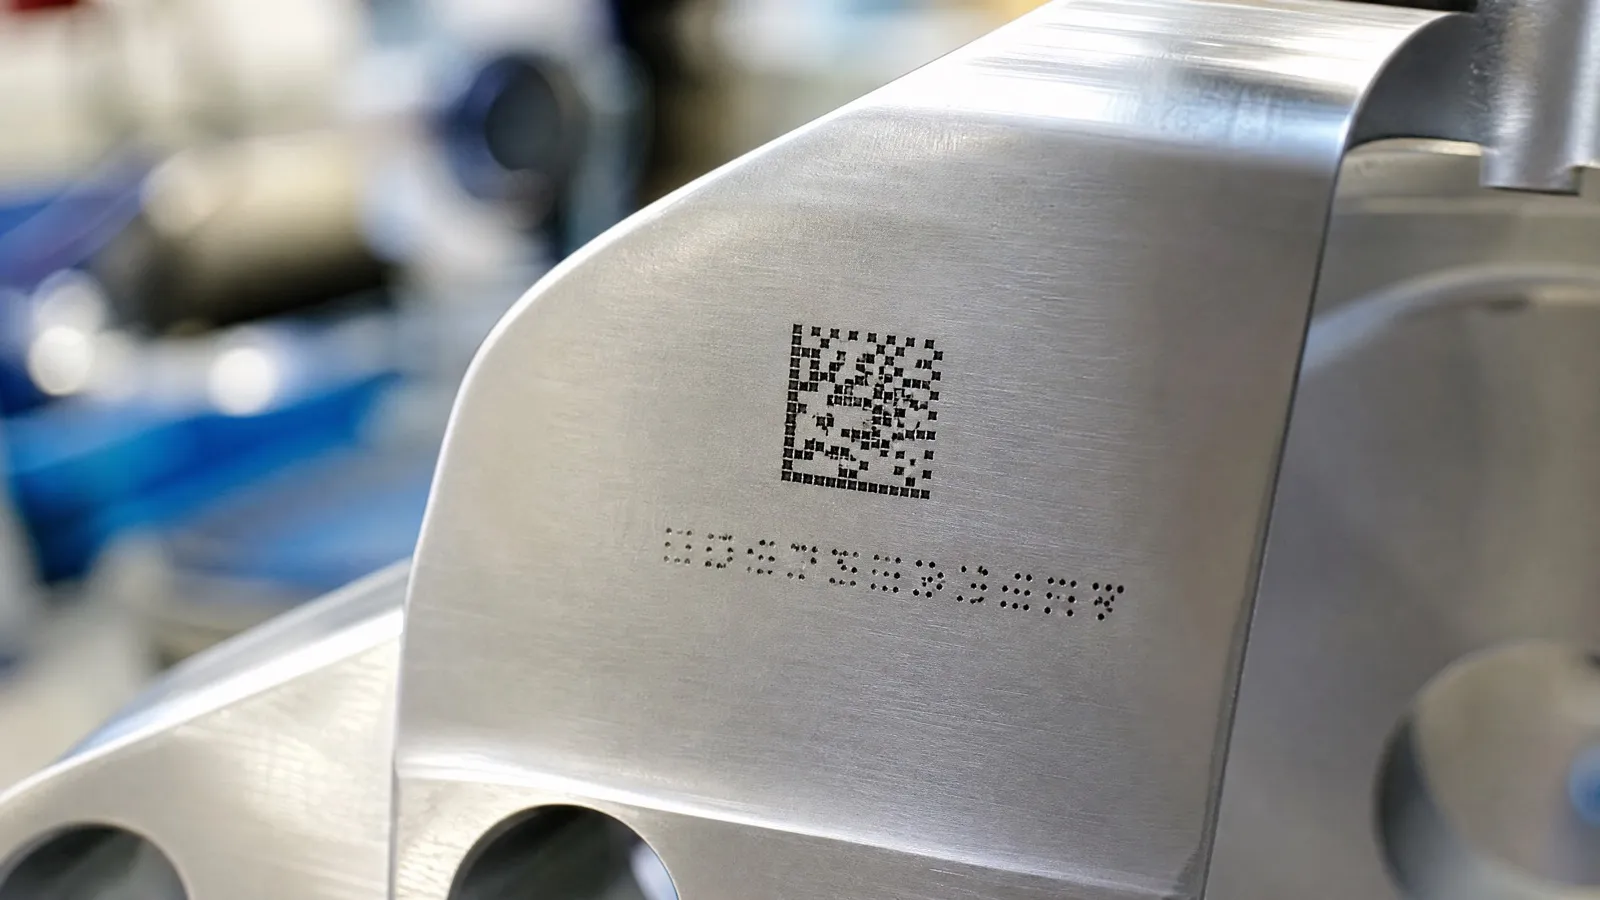
Référence, date de fabrication, numéro de lot, symbole de matière, code DataMatrix : le laser coche toutes les cases. Pas d’encre qui s’écaille, pas de cliché à refaire quand la donnée change, pas de solvant qui efface. C’est le cas typique d’un marquage plastique pour la traçabilité.
Grande zone d’aplat sur une face plane
La sérigraphie donne les couleurs les plus couvrantes. Le laser ne produit pas d’aplat coloré, sauf sur plastique bicouche ou sur une pièce peinte dont il retire la couche supérieure.
Pièce soumise aux nettoyages ou aux produits chimiques
Le laser part avec un avantage, puisqu’il n’y a pas d’encre à dissoudre. Faites tout de même un test dans les conditions réelles d’usage : certains produits attaquent le plastique lui-même, marquage compris.
Combien de pièces, quel coût ?
Aucun procédé n’est le moins cher dans l’absolu ; le coût dépend de la structure de votre commande.
- La tampographie et la sérigraphie demandent un outillage (clichés, écrans, supports de pièce) et un calage par couleur. Ce coût de départ se répartit sur la quantité : elles sont faites pour les séries identiques.
- Le laser n’a pas d’outillage d’impression. Le coût dépend surtout du temps de marquage par pièce, de la mise en position, de l’essai et du réglage initial. Il est à l’aise sur la pièce unique comme sur la série, et quand le contenu change.
- Les couleurs pèsent sur l’impression, pas sur le laser.
- Les contrôles (lecture des codes, suivi des numéros) s’ajoutent quel que soit le procédé.
Pour comparer, demandez des devis sur la même base : fichier, nombre de couleurs, quantité par série et nombre de séries par an.
Votre liste de contrôle avant de choisir
- Quelle matière exacte : famille, teinte, fournisseur, additifs éventuels ?
- Le marquage doit-il être en couleur ou un contraste foncé ou clair suffit-il ?
- Quelle forme a la zone à marquer : plane, cylindrique, courbe, creuse ?
- Le contenu change-t-il d’une pièce à l’autre ?
- Quelles agressions subira la pièce : frottement, solvants, nettoyages, extérieur ?
- Quelle quantité par série, et combien de séries par an ?
- Disposez-vous de pièces de production pour un essai ?
Si votre pièce est métallique plutôt que plastique, notre comparatif micro-percussion ou laser traite la question équivalente.
Ce que Laserdéco fait pour vos pièces en plastique
L’atelier de Saint-Jean-d’Illac, près de Mérignac, travaille au laser : laser fibre pour les plastiques techniques et les métaux, laser CO2 pour le plexiglas, le bois, le cuir, le verre, le carton et la toile. Il marque logos, textes, numéros de série, références et codes-barres, de la pièce unique à la grande série. La tampographie et la sérigraphie ne font pas partie de ses prestations : si votre besoin relève clairement de l’un de ces procédés, Olivier vous le dira lors du devis.
Pour lancer un essai, envoyez quelques pièces réelles, votre fichier, la position du marquage et la quantité prévue via la page marquage laser industriel ou la demande de devis. Les réglages validés sont conservés pour vos réassorts, et vous pouvez déposer vos pièces à l’atelier ou les envoyer depuis toute la France.