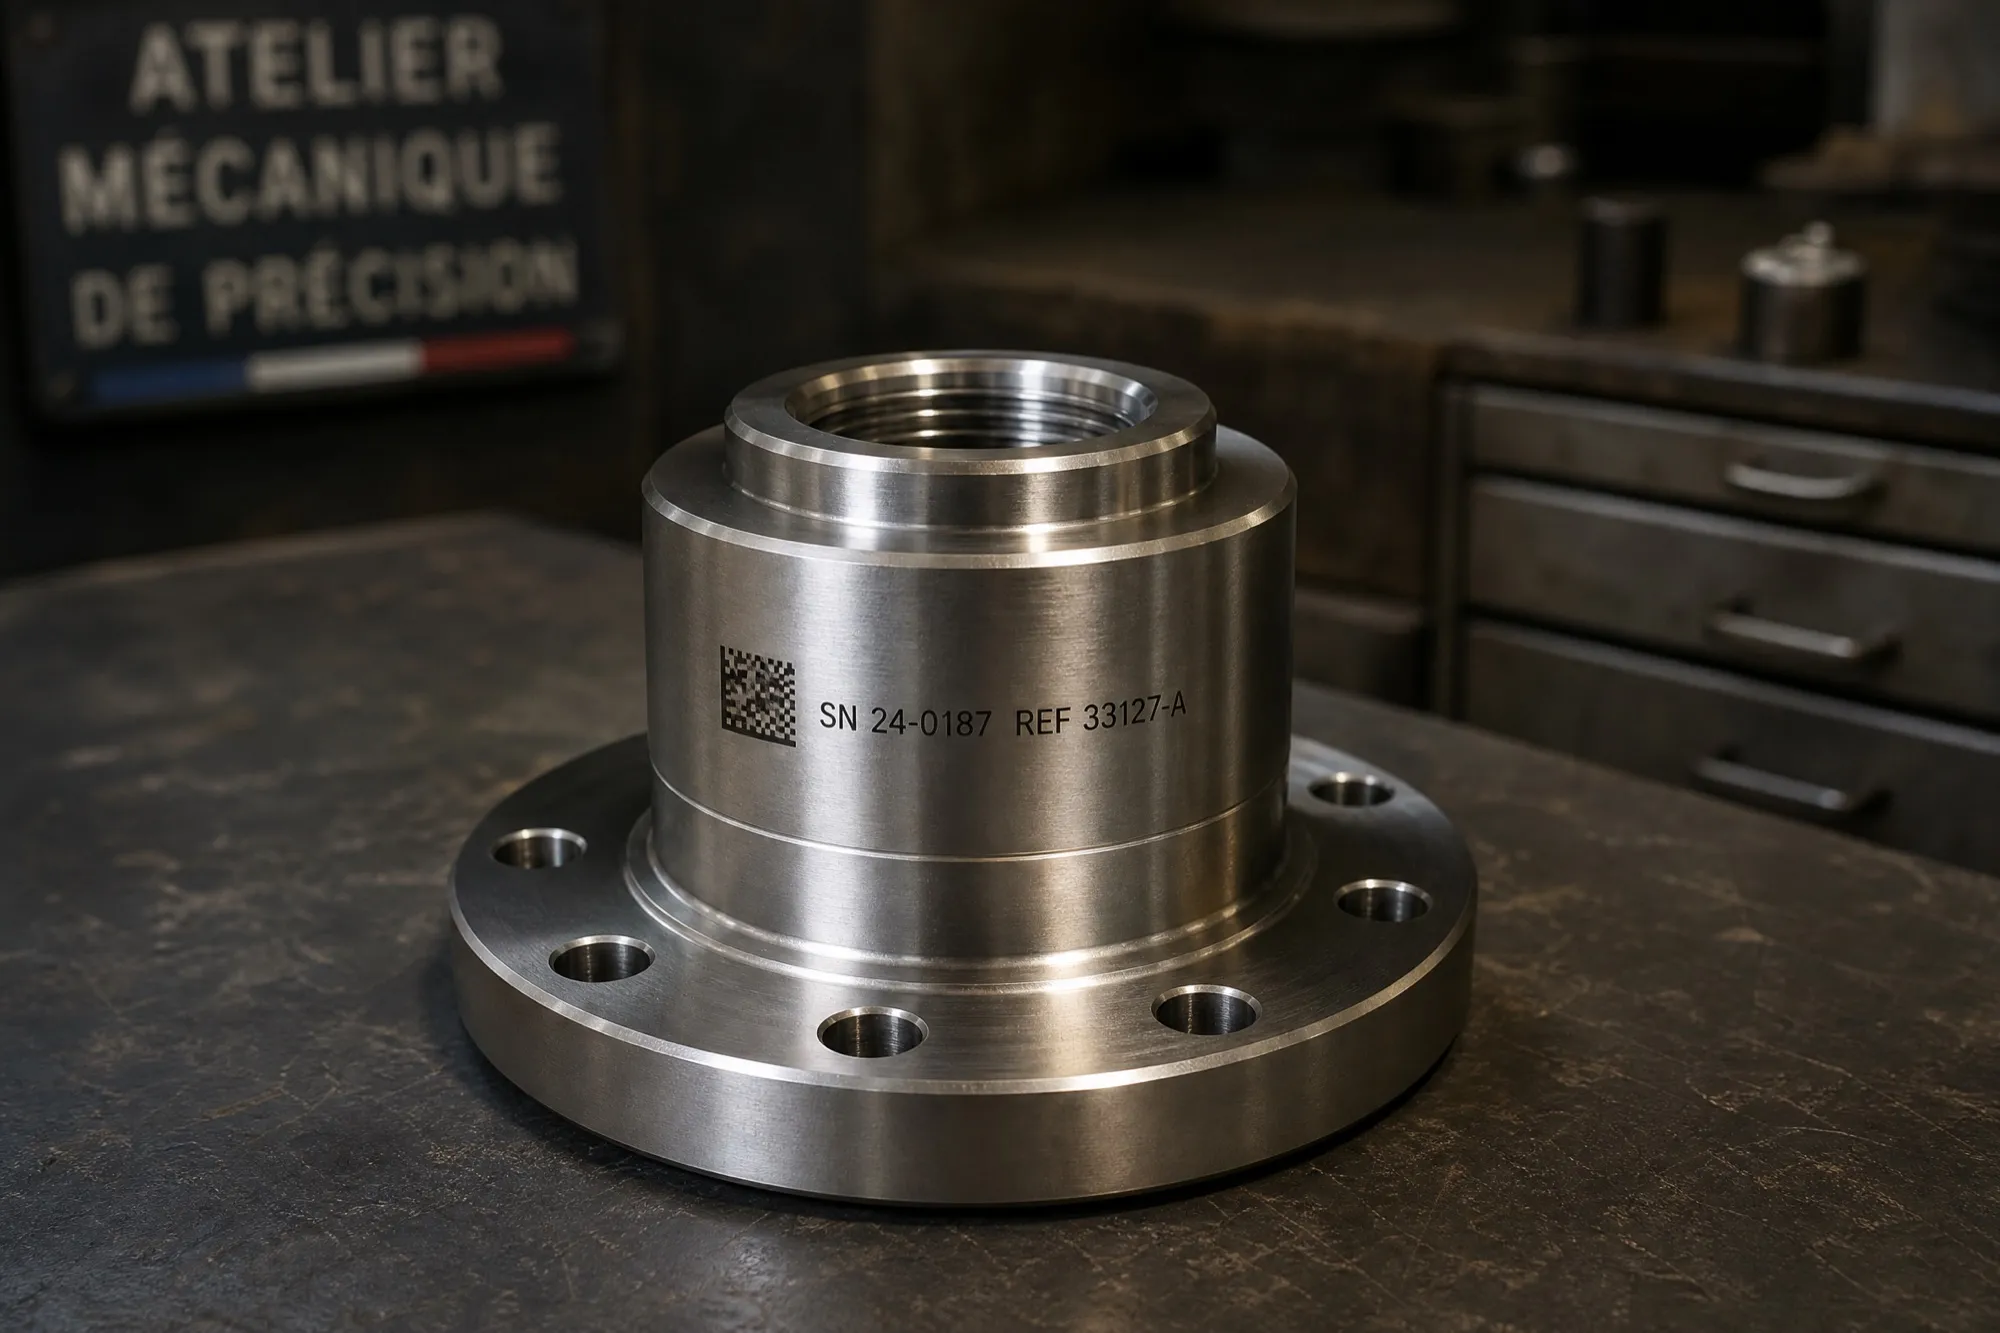
Le marquage par micro-percussion et le marquage laser répondent au même besoin : identifier durablement une pièce métallique avec un texte, un numéro de série ou un code DataMatrix. La micro-percussion frappe la pièce avec une pointe pour y creuser une suite de points ; le laser modifie la surface avec un faisceau, sans aucun contact. Sur une pièce brute, rugueuse ou très volumineuse, la micro-percussion reste souvent la meilleure option ; sur une pièce usinée, petite, fragile ou qui demande un marquage fin et contrasté, le laser prend l’avantage. Voici comment comparer les deux, honnêtement.
Comment fonctionne la micro-percussion ?
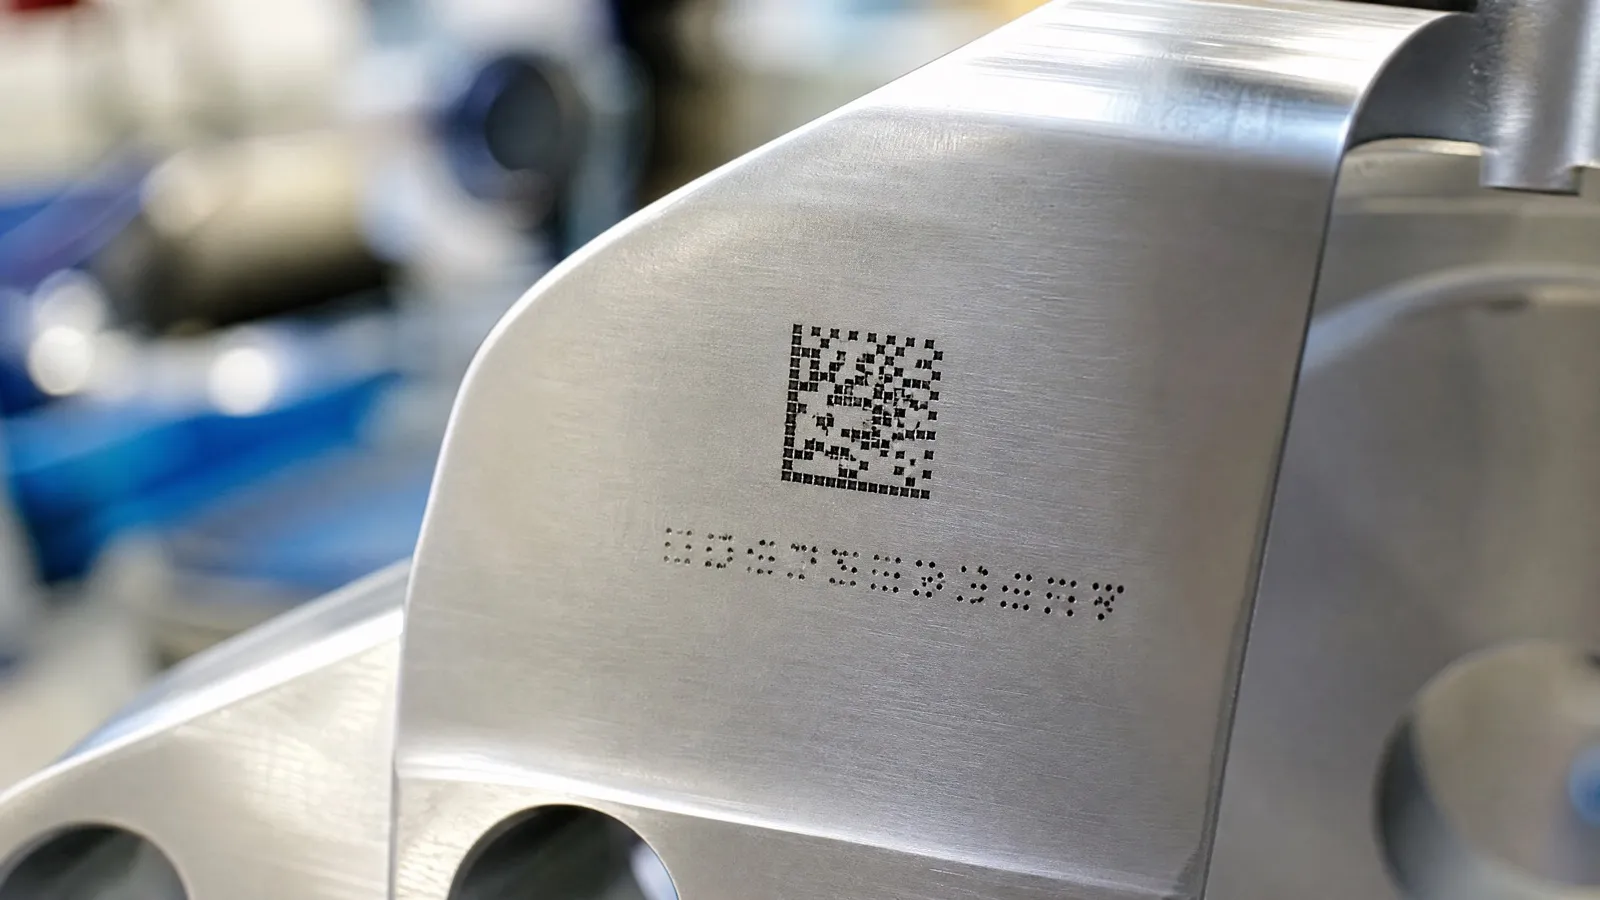
Une pointe en matériau très dur (le guide GS1 DataMatrix cite le tungstène) est pilotée par ordinateur. Elle frappe la surface en série et laisse à chaque coup une petite empreinte conique. Les caractères sont formés de points juxtaposés ; un logo ou un code DataMatrix aussi.
Le point clé : la micro-percussion ne retire pas de matière, elle la refoule. Le marquage est donc lisible par son relief, même quand il n’y a aucune différence de couleur avec le reste de la pièce. La profondeur de chaque point se règle, et le guide GS1 souligne qu’elle peut être maîtrisée pour obtenir des empreintes identiques (section 4.2.4).
Ce principe a trois conséquences pratiques :
- la pièce doit encaisser les chocs : elle doit être maintenue fermement et assez rigide pour ne pas vibrer ni se déformer ;
- le procédé fait du bruit, ce qui compte en atelier et pour les postes voisins ;
- le tracé est fait de points : les caractères sont lisibles mais moins pleins qu’une gravure continue, et les logos détaillés y perdent.
Comment fonctionne le marquage laser ?
Le laser concentre un faisceau sur un point minuscule, déplacé par des miroirs pilotés par ordinateur. Selon la matière et les réglages, il colore la surface, la décape ou la creuse par passages successifs. Sur l’acier et l’inox, le laser fibre permet aussi bien un marquage sombre de surface qu’une gravure en profondeur.
Le guide GS1 DataMatrix résume le procédé (section 4.2.3) : le laser marque le produit de façon directe et permanente, à condition que la matière s’y prête. Rien ne touche la pièce : pas d’effort, pas de vibration, pas d’usure d’outil. Le tracé est continu, ce qui permet des caractères pleins, de très petites tailles et des logos fins.
Pour une comparaison plus large entre outil et faisceau, lisez notre guide gravure laser ou gravure mécanique.
Le comparatif
| Critère | Micro-percussion | Marquage laser |
|---|---|---|
| Principe | Pointe qui frappe, matière refoulée | Faisceau sans contact, matière colorée, décapée ou creusée |
| Aspect | Points en creux, relief | Tracé continu, contraste de couleur ou creux |
| Lisibilité sans contraste | Bonne, grâce au relief | Dépend du contraste obtenu |
| Pièce brute, rugueuse, calaminée | Très adaptée | Possible, contraste variable, essai nécessaire |
| Pièce usinée, polie, anodisée | Possible | Très adaptée |
| Petits caractères, logos détaillés | Limité par la taille des points | Très adapté |
| DataMatrix (classement GS1) | Type B, module de 0,200 mm minimum | Type A, module de 0,100 mm minimum |
| Effort sur la pièce | Oui, bridage indispensable | Aucun |
| Pièce mince ou fragile | Risque de déformation | Adapté |
| Bruit | Élevé | Faible, mais aspiration des fumées nécessaire |
| Plastiques techniques | Possible sur certains | Adapté selon la formulation |
Valeurs de module : GS1 General Specifications, Release 26.0, table de spécification 7.
Et pour les codes DataMatrix ?
C’est souvent là que se joue le choix. Les spécifications GS1 distinguent deux familles de marquage direct, justement selon le procédé (table de spécification 7, note 2) :
- le type A, aux modules jointifs dans le bord en L du code, obtenu par laser ou gravure chimique : module de 0,100 mm minimum, 0,200 mm visé, 0,300 mm maximum ;
- le type B, aux modules non jointifs, obtenu notamment par micro-percussion : module de 0,200 mm minimum, 0,300 mm visé, 0,495 mm maximum.
GS1 précise que ces deux types demandent des critères de qualité différents et parfois des équipements de lecture différents. Pour les petits instruments médicaux, la même table recommande la gravure laser et conseille de ne pas mélanger les technologies de marquage dans un même environnement de lecture.
En clair : si votre code doit tenir dans quelques millimètres carrés, le laser permet d’aller plus petit. Si la pièce est grosse et brute, un DataMatrix en points de micro-percussion, plus grand, sera souvent plus robuste. Pour le dimensionnement, voyez notre guide sur la taille minimum d’un DataMatrix, et pour le choix du code lui-même, DataMatrix ou QR code.
Quand la micro-percussion reste le bon choix
Laserdéco travaille au laser, mais il serait faux de prétendre que le laser convient partout. La micro-percussion garde l’avantage dans plusieurs cas :
- Pièces brutes de fonderie ou de forge, surfaces calaminées, oxydées ou très rugueuses : le relief se lit là où un contraste de couleur se perd dans les irrégularités.
- Pièces très lourdes ou encombrantes, qu’on préfère marquer sur place avec une tête portative plutôt que de les transporter.
- Pièces marquées avant un traitement de surface important (peinture épaisse, revêtement) : un creux reste repérable là où une simple coloration serait recouverte.
- Marquage intégré au poste de production, quand l’installation existe déjà et que le cahier des charges n’impose rien d’autre.
- Exigence écrite du donneur d’ordre : si votre plan impose la micro-percussion, suivez-le.
Dans ces situations, un équipement de micro-percussion chez vous ou chez un spécialiste de ce procédé est souvent plus logique qu’un passage par un atelier laser. Olivier vous le dira franchement si votre demande relève de ce cas.
Quand le laser est plus pertinent
Le laser prend le dessus dès que la pièce est finie ou que le marquage doit être fin :
- Pièces usinées, rectifiées, polies, anodisées : le laser donne un marquage net et contrasté sans abîmer la surface autour.
- Pièces petites, fines ou fragiles : sans contact, pas de déformation ni de marque de bridage.
- Petits caractères, logos, textes longs : le tracé continu garde des formes pleines et précises.
- Codes DataMatrix compacts : le type A autorise des modules plus petits.
- Données variables : numéro de série, date, lot changent d’une pièce à l’autre directement depuis le fichier.
- Matières variées : aciers, inox, aluminium, laiton, plastiques techniques, avec le même procédé.
Laserdéco marque ainsi des pièces pour l’aviation, l’automobile, le médical, la parfumerie et la bijouterie, de la pièce unique à la grande série. Pour les numéros et les codes, voyez notre page marquage de numéros de série et de codes.
Qu’est-ce qui fait varier le prix d’un marquage ?
La requête « marquage micro percussion prix » revient souvent. Aucun tarif ne vaut sans voir la pièce, mais les facteurs sont connus, pour l’un comme pour l’autre procédé :
- Le contenu : nombre de caractères, présence d’un logo ou d’un code 2D, données fixes ou variables.
- La profondeur et le contraste demandés : un marquage profond prend plus de temps qu’un marquage de surface.
- La mise en position : une pièce qui se pose seule va vite, une pièce de forme complexe peut demander un montage de maintien.
- La quantité et la régularité des séries : le réglage initial se répartit sur le volume.
- Les contrôles : lecture systématique des codes, relevé des numéros, note de qualité mesurée.
- La logistique : dépôt et retrait à l’atelier, ou transport des pièces.
Un devis précis demande donc un plan ou une photo cotée, la matière, le contenu exact et le volume prévu.
Votre liste de contrôle avant de choisir
- La pièce est-elle brute ou finie ? Quel est son état de surface ?
- Peut-elle encaisser des chocs sans se déformer ni vibrer ?
- Que va-t-elle subir après le marquage : traitement, peinture, nettoyages, frottements ?
- Le marquage doit-il être lisible à l’œil, au toucher ou par un lecteur ?
- Faut-il un code DataMatrix, et dans quelle surface ?
- Le cahier des charges impose-t-il un procédé, une profondeur ou une note de qualité ?
- Quelle quantité, et les données changent-elles d’une pièce à l’autre ?
Faire marquer vos pièces chez Laserdéco
L’atelier de Saint-Jean-d’Illac, près de Mérignac, s’appuie sur plus de 30 ans d’expérience de son dirigeant. Il travaille au laser fibre pour les métaux et les plastiques techniques, avec une gravure plus ou moins profonde selon l’usage de la pièce. Chaque projet commence par un essai sur votre pièce ; les réglages validés sont conservés pour les réassorts.
Envoyez le plan ou une photo, la matière, le contenu à marquer et la quantité via la page marquage laser industriel ou la demande de devis. Vous déposez vos pièces à l’atelier ou vous les expédiez depuis toute la France.